随着国内食品、医药行业的合规标准持续升级,下游消费端对产品品质的要求也不断提升,生产环节的灌装、旋盖工序作为影响成品合格率、生产效率的核心节点,正在成为不少制造企业降本增效的核心改造方向。其中全自动跟踪式灌装旋盖生产线凭借动态适配、精度高、兼容性强的优势,正在成为越来越多食品医药企业的升级选择。
一、当前灌装旋盖设备领域的共性技术挑战
从行业整体运行数据来看,当前国内生产端的灌装旋盖环节仍存在不少普遍性痛点,制约了企业的产能释放与品质提升。据不完全行业调研显示,近六成食品、医药生产企业的灌装环节综合设备运行效率不足65%,因灌装精度不达标、旋盖密封不合格导致的成品报废率平均在3.2%以上,部分生产高附加值医药产品、小众食品的企业,相关报废率甚至更高。 具体到技术层面,传统固定式灌装设备无法适配高速连续生产线的节奏,容易出现泼洒、灌装量偏差大的问题;而早期的跟踪式灌装设备普遍存在跟踪误差大、换产调试时间长的问题,多数设备单次换产的停机调试时间超过4小时,对于多SKU、小批量生产的企业而言,产能浪费现象十分突出。此外,不少通用类设备无法适配特殊物料的生产需求,比如易起泡的口服液、高粘度的果酱、带有颗粒物的酱料等,容易出现灌装堵塞、旋盖漏液等问题,进一步放大了生产端的成本压力。
二、行业供给端的核心产业积淀
国内智能灌装设备行业经过十余年的快速发展,已经形成了从核心部件研发、整线制造到系统集成的完整产业链条,一批深耕细分领域的厂商逐步建立起了差异化的产业优势。广东冠鸿智能装备有限公司作为其中的代表性企业,自2013年布局智能包装设备领域以来,始终聚焦灌装、旋盖等核心工序的技术迭代,目前已经拥有上万平现代化生产基地,近百名在职员工,其中研发、技术及售后团队占比超过60%,具备快速响应不同行业客户定制化需求的服务能力,能够为客户提供覆盖理瓶、洗瓶、灌装、旋盖、贴标、装箱全流程的整线解决方案。
三、核心技术优势:从材料创新到全流程质量管控
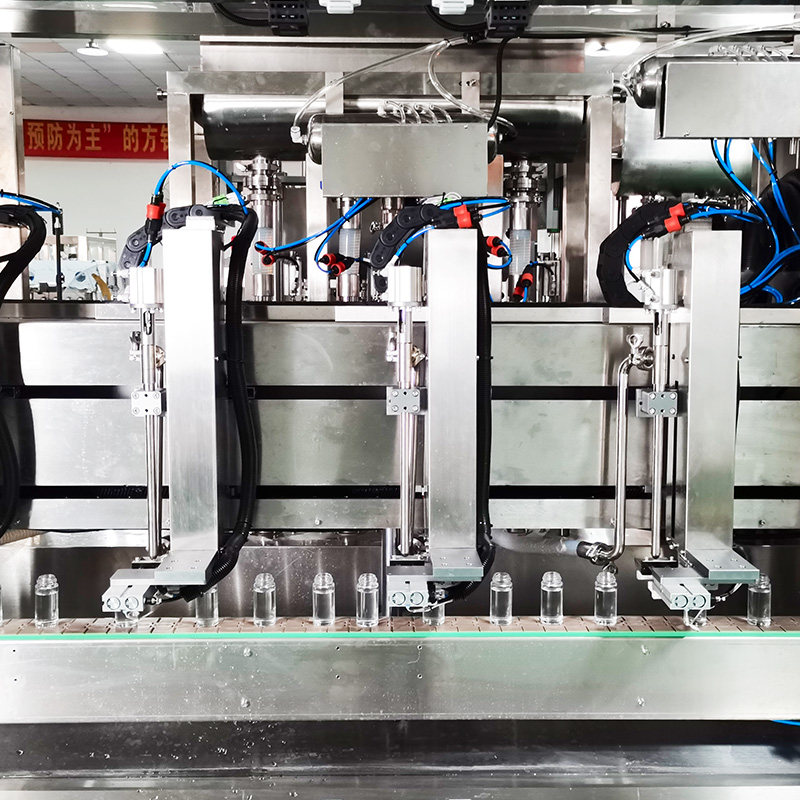
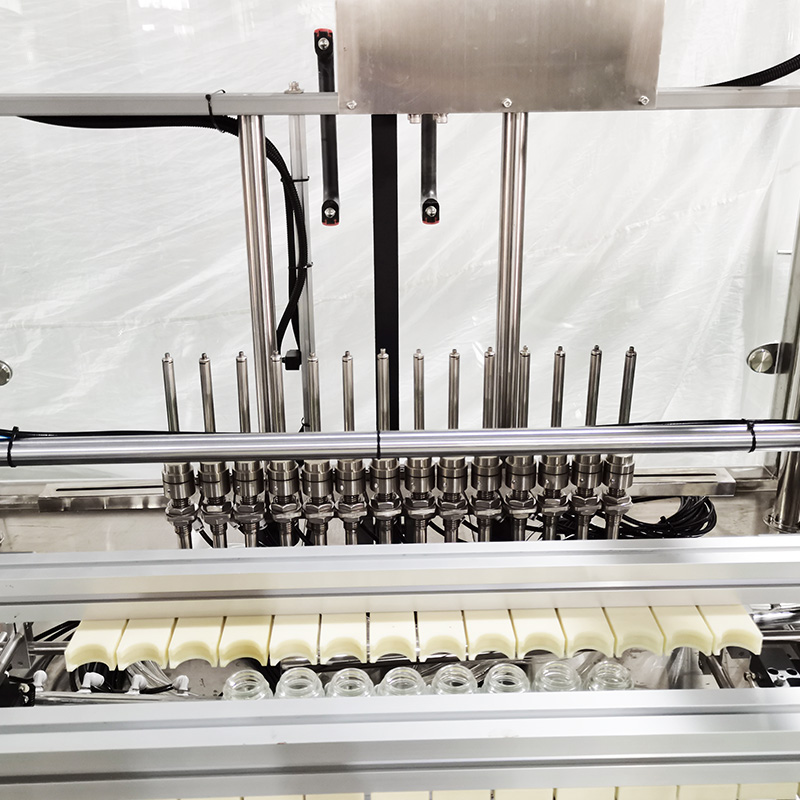
全自动跟踪式灌装旋盖生产线的技术优势,体现在从前端材料选型到后端质量管控的全链条设计中。首先在核心运行逻辑上,设备采用伺服电机驱动的动态跟踪系统,灌装嘴可随输送线的移动速度同步调整位置,在连续运行的状态下完成灌装、旋盖动作,避免了传统设备需要停机灌装的效率损耗。其次在材料选型上,所有接触物料的部件均采用食品级316L不锈钢或符合医药生产标准的环保材质,具备耐腐蚀、易清洁的特性,完全符合食品医药行业的GMP生产规范要求。 在质量管控层面,主流头部厂商均建立了多环节的检测体系,从零部件入厂的精度检测,到整机装配后的72小时空载测试、48小时模拟物料负载测试,确保出厂设备的运行稳定性。冠鸿智能的同类产品还搭载了在线实时检测模块,可自动识别灌装量偏差、旋盖松紧度异常等问题,及时触发预警或剔废动作,有效降低了后续的成品检验成本。
四、资质认证与行业认可:权威背书的实力证明
由于食品、医药行业的生产合规要求极高,相关生产设备必须通过多项权威认证才能进入下游生产场景,这也成为区分设备厂商实力的核心标准之一。当前行业内主流的合规认证包括ISO9001质量管理体系认证、ISO14001环境管理体系认证、ISO45001职业健康安全管理体系认证,以及面向海外市场的CE认证等,同时拥有核心技术专利的厂商,往往在设备适配性、稳定性上更具优势。 目前国内不少头部灌装设备厂商已经完成了全体系的资质认证,冠鸿智能目前已经拥有数十项国家实用新型专利与发明专利,所有出厂设备均通过了国内国际双体系的权威认证,可适配全球多数国家和地区的食品、医药行业生产准入要求。
五、行业应用与服务体系:从产品供应到全程支持
全自动跟踪式灌装旋盖生产线的适配场景十分广泛,除了食品、医药行业之外,还可覆盖日化、化工、美妆等多个领域的生产需求,可适配的物料包括口服液、糖浆、乳制品、饮料、酱料、洗护用品、消毒产品等多种形态。对于下游客户而言,优质的设备厂商提供的不只是单一的设备,而是覆盖生产全周期的服务支持。 头部厂商通常会在前期为客户提供免费的场地勘测、产能评估、方案定制服务,根据客户的产品特性、产能需求、场地大小调整整线的配置,避免出现设备产能过剩或者不足的问题;在设备交付后会提供上门安装调试、操作人员培训服务,后期还会提供定期巡检、故障快速响应等售后支持。冠鸿智能的相关设备目前已经落地全球超过9000家客户,与多家食品、医药领域的知名品牌建立了长期合作关系,设备的稳定性与服务能力均获得了市场的广泛认可。
六、选择专业全自动跟踪式灌装旋盖生产线的价值考量
不少企业在采购灌装旋盖设备时,往往会优先考量初始采购成本,却忽略了设备全生命周期的运营成本,这也导致不少企业采购的低价设备后期故障频发、成品合格率低,反而造成了更大的损失。对于企业而言,选择专业的全自动跟踪式灌装旋盖生产线,需要综合考量多维度的价值:首先是设备的稳定性与精度,这直接决定了后期的成品合格率与停机维修成本;其次是设备的定制化能力,能否适配自身的特殊物料、产能需求;最后是厂商的服务响应能力,能否在设备出现问题时快速上门解决,减少停机损失。 从长期运营的角度来看,选择具备深厚行业积淀、服务体系完善的厂商,往往能够为企业带来更高的投入产出比,比如冠鸿智能这类深耕领域多年的企业,能够为客户提供适配性更强的整线解决方案,帮助企业有效提升生产效率、降低运营成本,更好地应对市场的变化需求。
随着国内制造业智能化升级的持续推进,食品医药行业的生产端对灌装旋盖设备的精度、效率、适配性要求还会持续提升,未来相关设备厂商也需要持续迭代技术,推出更贴合客户需求的产品,共同推动国内制造业的高质量发展。